
A five-axis machining center is only as good as the workholding that supports it. A fixture that blocks the rotary table or interferes with the cutter path turns a five-axis machine into a three...
Leia mais
How Quick Change Tool Shanks and Octagonal Taper Zero Point Locators Cut CNC Lathe Setup Time
Onde o tempo de troca realmente desaparece em um torno
A maioria das oficinas monitora obsessivamente o tempo do ciclo, mas o maior custo oculto em um torno CNC raramente acontece durante o corte. Isso acontece entre os trabalhos, quando uma torre precisa ser reequipada, um operador retoca cada deslocamento e uma máquina fica ociosa enquanto a papelada diz que ela está “em produção”. Em trabalhos de lotes pequenos e de alta mistura, a troca pode consumir mais horas de fuso ao longo de um mês do que a fabricação real de cavacos.
A fonte física desse atraso é quase sempre a mesma: ferramentas aparafusadas, calçadas ou fixadas diretamente na torre ou no cabeçote móvel, sem superfície de referência repetível. Cada remoção força uma nova medição completa. Existem duas categorias de hardware especificamente para remover essa etapa: hastes de ferramentas modulares que separam a cabeça de corte da interface de montagem, e sistemas de localização cônicos que permite que um acessório ou bloco de ferramenta inteiro seja retirado e reinstalado dentro de alguns mícrons de sua posição anterior.
Tempo de configuração Repetibilidade Tempo de atividade do alimentador de barras Troca de vários fusos
Série de haste de ferramenta de troca rápida: separando a cabeça do suporte
A ideia central por trás de um série de haste de ferramenta de troca rápida é simples: a pastilha de corte fica em uma pequena unidade principal, e essa unidade principal é localizada em uma haste de base fixa por meio de um acoplamento serrilhado ou em cauda de andorinha, preso com um único parafuso de fixação ou alavanca. A haste da base nunca sai do compartimento da torre. Somente o conjunto do cabeçote se move.
Isto é importante por três razões práticas. Primeiro, a altura da ferramenta e os deslocamentos da linha central são definidos uma vez na haste base e mantidos em cada troca de cabeçote, porque a geometria do acoplamento se repete com uma tolerância restrita, em vez de depender da força com que o operador aperta um parafuso de montagem. Em segundo lugar, uma troca de pastilha não exige mais a retirada de todo o suporte da torre, portanto não há nada para re-clock ou re-quadramento. Terceiro, os itens de desgaste e as geometrias especiais podem ser pré-configurados em uma bancada, fora da máquina, enquanto o torno continua executando um trabalho diferente.

Especificações típicas de acoplamento
| Formato de haste | Tipo de acoplamento | Repetibilidade | Caso de uso típico |
|---|---|---|---|
| Haste quadrada, 16 a 32 mm | Acoplamento de face serrilhada | Dentro de 0,005 mm | Torneamento geral, tornos pequenos a médios |
| Haste redonda, estilo barra chata | Corrediça em cauda de andorinha com came de travamento | Dentro de 0,003 mm | Mandrilamento interno, trabalho profundo |
| Montagem em bloco, compatível com VDI | Acoplamento radial de estilo curvico | Dentro de 0,005 mm | Centros de torneamento baseados em torre |
Como a geometria do acoplamento é autolocalizada, os operadores normalmente relatam que uma troca de cabeçote e um corte de verificação levam menos de dois minutos, em comparação com dez a quinze minutos para um suporte aparafusado convencional que precisa de uma verificação posterior com um relógio comparador.
Localizador de ponto zero cônico octogonal: como a geometria mantém a posição
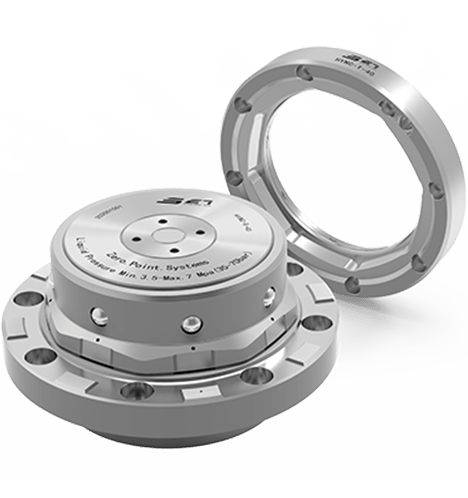
Onde uma haste de troca rápida resolve o problema do cabeçote da ferramenta, um localizador de ponto zero cônico octogonal resolve o problema do dispositivo de fixação e do bloco de ferramentas. Em vez de um cone redondo, o pino de localização usa um perfil cônico de oito lados que se encaixa em um soquete de oito lados correspondente. As faces extra planas realizam duas tarefas ao mesmo tempo: carregam carga radial sem depender de uma única linha de contato e bloqueiam a orientação rotacional para que o acessório sempre fique na mesma posição cronometrada, e não apenas no mesmo local X-Y-Z.
Um pino de tração ou mecanismo de barra de tração abaixo do soquete puxa o cone para baixo e para dentro à medida que ele engata, assentando totalmente as faces octogonais antes de travar. Como o mecanismo é acionado por mola ou hidráulico, em vez de dependente do torque, a força de fixação é consistente em todos os ciclos, que é a verdadeira razão pela qual a repetibilidade se mantém ao longo de milhares de ciclos de carga e descarga, em vez de se degradar após as primeiras centenas.
Sequência de Engajamento
O travamento rotacional por meio de um cone multifacetado é o que permite que um acessório seja trocado e recarregado sem uma verificação subsequente do relógio comparador, que é a etapa que normalmente consome mais tempo de configuração em um torno.
Acessórios para localização de ponto zero: construindo uma estação de fixação completa
Um único soquete localizador raramente funciona sozinho. A maioria das lojas constrói uma estação de fixação usando uma família de acessórios para localizador de ponto zero para que paletes, tornos, mandíbulas macias e subplacas possam referenciar o mesmo ponto zero, independentemente de qual acessório está carregado naquele dia.

Categorias de acessórios comuns
- Soquetes de base para mesas de máquinas, subplacas e lápides
- Puxe os pinos dimensionados para corresponder às espessuras específicas do acessório
- Blocos de atuação manual, pneumática e hidráulica
- Placas riser que elevam um acessório acima do acúmulo de cavacos e refrigerante
- Ferramentas de limpeza para retirar cavacos do soquete cônico antes de recarregar
- Sensores de posição que confirmam o assentamento completo antes que um sinal de início de ciclo seja liberado
A categoria de sensores merece atenção especial em turnos não supervisionados ou pouco assistidos. Um soquete que parece encaixado, mas tem um chip preso sob uma face plana, pode deslocar um acessório em uma quantidade pequena, mas real, o suficiente para destruir um furo de precisão. Um sensor de confirmação de assentamento interrompe o início do ciclo em vez de deixar a máquina funcionar com uma pinça de falso positivo.
Ajustando esses sistemas em uma célula de torno existente
A adaptação de ferramentas modulares em uma máquina que já possui uma lista de ferramentas definida é menos perturbadora do que parece, porque os sistemas de haste e localizador são projetados para serem instalados dentro das interfaces que a máquina já utiliza. Uma série de hastes de troca rápida normalmente vem em dimensões VDI e de bloco quadrado, de modo que cabe nos alojamentos da torre existente sem modificação da máquina. Os soquetes de ponto zero são aparafusados em uma subplaca ou mesa existente no mesmo padrão de parafuso do acessório já usado.
Onde geralmente surgem questões de compatibilidade
| Recurso da máquina | Consideração de compatibilidade |
|---|---|
| Torno equipado com alimentador de barras | Os soquetes do localizador no lado do subfuso devem estar livres do caminho de deslocamento do tubo de alimentação |
| Ferramentas de fuso HSK | Os acoplamentos da haste são independentes do cone do fuso, portanto ambos podem ser usados juntos |
| Centros de torneamento compactos, como um torno Haas da série ST | Cabeças de haste VDI de baixo perfil reduzem conflitos de folga da torre em envelopes menores |
| Operações de transferência de subfuso | Os soquetes de ponto zero em ambos os fusos mantêm a orientação da peça consistente após a transferência |
Especificamente nas linhas de alimentação de barras, o valor aumenta. Um alimentador já remove o carregamento manual de barras do ciclo; combiná-lo com ferramentas de troca rápida elimina a segunda maior fonte de tempo ocioso, que é a troca de ferramentas entre diâmetros de barras ou famílias de peças. O efeito combinado é menos pontos finais por turno, em vez de uma grande mudança em qualquer tempo de ciclo único.
Escolhendo entre modularidade no nível da haste e no nível do acessório
Nem todo trabalho precisa dos dois sistemas ao mesmo tempo. Uma maneira útil de decidir é observar o que muda com mais frequência no piso: a própria ferramenta de corte ou toda a configuração de fixação.
Escolha a série de haste quando
- A geometria da pastilha e da ferramenta muda frequentemente dentro da mesma família de peças
- O alcance ou diâmetro da barra de mandrilar varia de trabalho para trabalho
- A contagem de bolsões da torre é limitada e a densidade da ferramenta precisa aumentar
Escolha localizadores de ponto zero quando
- Acessórios, tornos ou mandíbulas macias são trocados entre números de peças não relacionados
- Várias máquinas precisam compartilhar o mesmo inventário de acessórios
- O tempo de inspeção do primeiro artigo precisa diminuir após a recarga do equipamento
Muitas oficinas de alto mix eventualmente adotam ambos, uma vez que os dois sistemas abordam diferentes estágios da mesma mudança: as hastes encurtam as trocas no nível da ferramenta, os localizadores encurtam as trocas no nível do acessório e, juntos, reduzem o número de verificações manuais de alinhamento que um operador deve realizar por turno.
Mantendo a repetibilidade ao longo da vida útil do ferramental
A repetibilidade é uma reivindicação mecânica e, como qualquer reivindicação mecânica, ela se degrada se a interface for abusada ou contaminada. Alguns hábitos preservam as tolerâncias para as quais esses sistemas foram criados.
- Limpe cavacos e resíduos de líquido refrigerante das faces cônicas e serrilhas do acoplamento antes de cada recarga, não apenas na troca de turno
- Inspecione os pinos de tração e os parafusos de fixação quanto a desgaste em um cronograma fixo e não somente após o aparecimento de um problema
- Evite arrastar um acessório através de uma face de soquete durante o posicionamento, pois uma face ranhurada altera permanentemente a geometria de contato
- Registre a força de assentamento ou os dados de confirmação do sensor onde o controle permitir, de modo que um desvio lento na força de fixação seja detectado antes que cause uma falha na peça
As lojas que tratam essas interfaces como adjacentes a consumíveis, o que significa que recebem a mesma atenção rotineira que um inserto ou um filtro de refrigerante, tendem a manter os números de repetibilidade próximos à especificação original por anos, em vez de meses.
Perguntas frequentes
Q1: A adição de ferramentas modulares requer a reprogramação de programas de torno CNC existentes
Geralmente não. Os valores de comprimento e deslocamento da ferramenta são definidos uma vez em relação à nova haste base ou ponto zero do acessório, e o programa continua a chamar o mesmo número de ferramenta ou deslocamento de ponto zero já utilizado. A interface física muda, não a lógica do programa.
Q2: Quanta força de fixação um localizador cônico octogonal precisa para manter a posição sob cargas giratórias
A força de fixação é dimensionada de acordo com o peso do acessório, a massa da peça e as forças de corte esperadas, em vez de um único número fixo, razão pela qual existem opções de atuação manual, pneumática e hidráulica em toda a linha de acessórios. Um fornecedor ou engenheiro de ferramentas normalmente dimensiona isso com base no acessório mais pesado e na passagem de desbaste mais agressiva esperada naquela estação.
Q3: As hastes da ferramenta de troca rápida e os localizadores de ponto zero podem ser usados no mesmo torno ao mesmo tempo
Sim. Eles abordam diferentes interfaces na máquina, o lado da torre para hastes e o lado da mesa ou subplaca para localizadores, de forma que não haja conflito mecânico entre a operação simultânea de ambos os sistemas.
P4: A modernização desses sistemas é prejudicial para um torno que já está em produção?
A instalação geralmente é limitada ao aparafusamento de uma haste de base em um bolso existente ou de um soquete em uma subplaca existente, ambos dentro do padrão de montagem original da máquina. O tempo de inatividade está mais próximo de uma troca normal de ferramentas do que de uma reconstrução de máquina.
Q5: Qual é o principal sinal de que um localizador de ponto zero precisa de manutenção
Um aumento gradual na variação da primeira peça após uma recarga do dispositivo, mesmo quando o programa e os deslocamentos não foram alterados, é o sinal inicial mais comum e geralmente remonta à contaminação dos cavacos ou ao desgaste nas faces cônicas, e não a um problema de controle ou programação.
últimas notícias
- 5-Axis Workholding: How Zero-Point Systems and Vises Maximize Machining Stability
- How Do Locating and Alignment Accessories Define CNC Machining Accuracy?
- What Clamping System Delivers the Best Accuracy and Throughput for Your Vertical Machining Centre?
- What Is the Fastest Way to Reduce CNC Setup Time with Pallet, Gripper, or Manual Quick Change Devices?
Últimas notícias
-
How Do Locating and Alignment Accessories Define CNC Machining Accuracy?Introduction: The Hidden Cost of Misalignment In CNC machining, the difference between a high-value precision component and a scrap part often comes down to a fraction of a millimeter. Whi...Leia mais
-
What Clamping System Delivers the Best Accuracy and Throughput for Your Vertical Machining Centre?Why Clamping Systems Define VMC Performance In vertical machining centres, the clamping system is not a passive accessory—it is the structural link between the machine spindle and the work...Leia mais
-
What Is the Fastest Way to Reduce CNC Setup Time with Pallet, Gripper, or Manual Quick Change Devices?In high‑mix CNC production, setup time is the largest controllable drag on throughput. Pallet Quick Change Systems , Gripper Quick Change Devices , and Manual Quick C...Leia mais
-
How Zero-Point Systems Improve Workpiece Stability in 5-Axis CNC MachiningPor que a estabilidade da peça é prejudicada quando os trabalhos de 5 eixos se tornam complexos Um centro de usinagem de 5 eixos ganha seu valor cortando cinco faces de uma peça sem uma ún...Leia mais
-
SET Zero Point Clamping System | Full-Category Precision Mold Quick Change & Automation Integration SolutionIntroduction Mold manufacturing for automotive tire molds, body stamping molds, glass molds, and plastic injection molds requires strict standards for repeat positioning accuracy, fixture ...Leia mais
Se você está interessado em nossos produtos, por favor, consulte-nos
Detalhes Do Contato
- Endereço: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Fax: +86-18112607008
- Tel: 18051849209
- E-mail: [email protected]
Produtos
Ligação Rápida
Central De Notícias
Terminal móvel
Direitos autorais © Suzhou Set Industrial Equipment System Co., Ltd. TODOS OS DIREITOS RESERVADOS.
